船舶焊接技术 从基础工艺到智能制造的演进
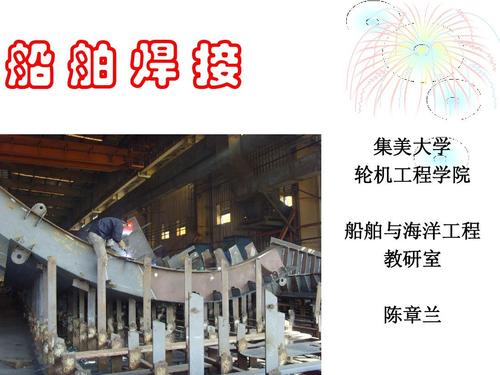
船舶焊接是船舶制造过程中至关重要的环节,其质量直接关系到船体结构的安全性、使用寿命与运营可靠性。随着航运业对船舶大型化、轻量化与环保性能要求的不断提高,船舶焊接技术也经历了从手工电弧焊到自动化、智能化焊接的深刻变革。本文将系统梳理船舶焊接的核心技术、工艺要点及未来发展趋势。
一、船舶焊接的主要工艺方法
当前船舶制造中广泛应用的焊接方法主要包括:
- 焊条电弧焊(SMAW):设备简单、适应性强的传统方法,适用于全位置焊接,在修船及复杂结构件装配中仍不可替代。
- 埋弧焊(SAW):用于船体平直分段的长直焊缝,熔敷效率高、焊缝质量稳定,是平面分段流水线的核心工艺。
- CO₂气体保护焊(GMAW):以高效、低成本优势成为船体结构焊接的主力,尤其适用于中厚板立焊和横焊。
- 药芯焊丝电弧焊(FCAW):熔敷效率高于实心焊丝,成形美观,在船台合拢与舱室焊接中应用日益扩大。
- 激光-电弧复合焊:近年来在高强度钢薄板焊接领域取得突破,热输入低、变形小,适用于上层建筑及精密构件。
二、船舶焊接的关键工艺控制要点
船舶焊接面临板厚范围大、结构复杂、焊接位置多变的挑战,工艺控制需着重关注以下方面:
- 焊接材料与母材匹配:根据船体用钢(如AH32、DH36、EH40等)的强度与韧性等级,合理选择焊材,并严格管控焊材储存与烘干。
- 焊接热输入控制:对于高强钢及低温钢,需通过工艺评定确定热输入范围,防止热影响区脆化或软化。
- 变形控制:采用对称施焊、分段退焊、反变形法及刚性固定等措施,控制船体分段的焊接变形,保证装配精度。
- 焊缝检验与缺陷修复:结合目视检测、超声波检测(UT)、射线检测(RT)及磁粉检测(MT),及时发现未熔合、气孔、裂纹等缺陷,并执行经批准的返修工艺。
三、船舶焊接的自动化与智能化发展
随着“智能船厂”建设的推进,船舶焊接正加速向自动化、数字化方向转型:
- 焊接机器人:针对船体分段的标准化直焊缝和角焊缝,采用龙门式或悬臂式焊接机器人工作站,实现多机协同焊接。对于小组立构件,便携式协作机器人也可大幅提高效率。
- 焊接过程传感与自适应控制:利用激光视觉传感器、电弧声发射监测和熔池图像处理技术,实时识别坡口位置与焊缝成形,自动调整焊接参数,减少人工干预。
- 数字孪生与虚拟焊接:在焊接工艺设计阶段,通过有限元仿真预测温度场与应力分布,优化焊接顺序;结合VR培训系统提升焊工技能水平。
- 焊接数据管理平台:对每道焊缝的工艺参数、焊工信息与检验结果进行全过程记录和追溯,满足船级社(CCS、DNV、ABS等)对焊接质量证明的要求。
四、绿色焊接与新材料挑战
环保法规对船舶焊接的烟尘、弧光与噪声控制提出更高要求。为此,低烟尘药芯焊丝、免清根焊接工艺及焊接烟尘净化装置得到推广。与此双相不锈钢、铝合金及复合材料在船舶中的应用逐渐增加,给焊接工艺带来新挑战,需针对材料特性研发专用焊接材料与保护气体配比。
五、与展望
船舶焊接技术已从单一工艺选择转向“材料-工艺-装备-检测”一体化解决方案。随着人工智能焊接参数优化、自主移动焊接机器人和数字孪生船体建造的成熟,船舶焊接将实现更高的质量一致性与生产效率,为造船业的绿色化、智能化升级提供坚实支撑。对于船舶工程人员而言,深入理解焊接冶金原理与工艺控制方法,仍是保障船舶结构安全的基础。
如若转载,请注明出处:http://www.bbnfhy.com/product/47.html
更新时间:2026-10-30 17:31:58